在当今竞争激烈的制造业环境中,工厂产品管理不再仅仅是生产调度和库存控制,而是需要精细化、智能化的数据驱动决策。数据分析作为核心工具,能够帮助工厂优化产品质量、降低运营成本、提升交付效率。本文将系统阐述如何利用数据分析做好工厂产品管理,涵盖关键数据源、分析场景及实施路径。
一、工厂产品管理的数据基础
做好数据分析的前提是建立完整、准确的数据采集体系。工厂需要关注以下三类数据:
- 生产数据:包括设备运行参数(温度、压力、速度)、生产节拍、良品率、废品率、人工工时等。这些数据通常来自PLC、SCADA或MES系统。
- 质量数据:包括来料检验、过程检验、成品检验的检测结果,缺陷类型、返修记录等。
- 供应链与库存数据:包括原材料库存、在制品库存、成品库存、供应商交货准时率、物料消耗速率等。
只有打通这些数据源,才能为后续分析奠定基础。
二、数据分析在产品管理中的典型应用
1. 产品质量分析与预测
利用统计过程控制(SPC)和机器学习算法,可以实时监控生产过程中的关键质量特性。例如:
- 通过控制图发现异常波动,提前预警潜在批量缺陷。
- 利用历史缺陷数据训练分类模型,预测新批次产品的合格概率,从而动态调整工艺参数。
- 进行根本原因分析(RCA),关联设备、物料、操作员等多维数据,定位质量问题的源头。
2. 设备效率与产能分析
通过OEE(全局设备效率)分析,可以量化设备可用率、性能率和良品率,找出瓶颈工序。结合时序数据,还可以:
- 预测设备故障(预测性维护),减少非计划停机。
- 优化生产排程,平衡各工序负荷,提高整体产出。
3. 库存优化与需求预测
基于历史销售数据和市场趋势,运用时间序列模型(如ARIMA、Prophet)预测产品需求,从而:
- 制定更合理的原材料采购计划,降低库存积压和缺货风险。
- 实施动态安全库存策略,针对不同产品分类(ABC分析)差异化管控。
4. 成本与利润分析
通过数据归集,可以精确计算每个产品、每个订单的实际成本(包括材料、人工、能耗、折旧)。结合售价,分析利润率,识别高价值产品与亏损产品,为产品组合决策提供依据。
三、构建数据分析驱动的产品管理闭环
要让数据分析真正落地,工厂需建立“采集-分析-决策-执行-反馈”的闭环:
- 数据集成:部署IoT传感器和统一数据平台,消除信息孤岛。
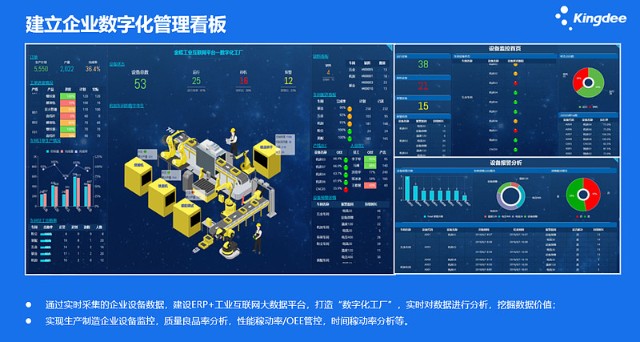
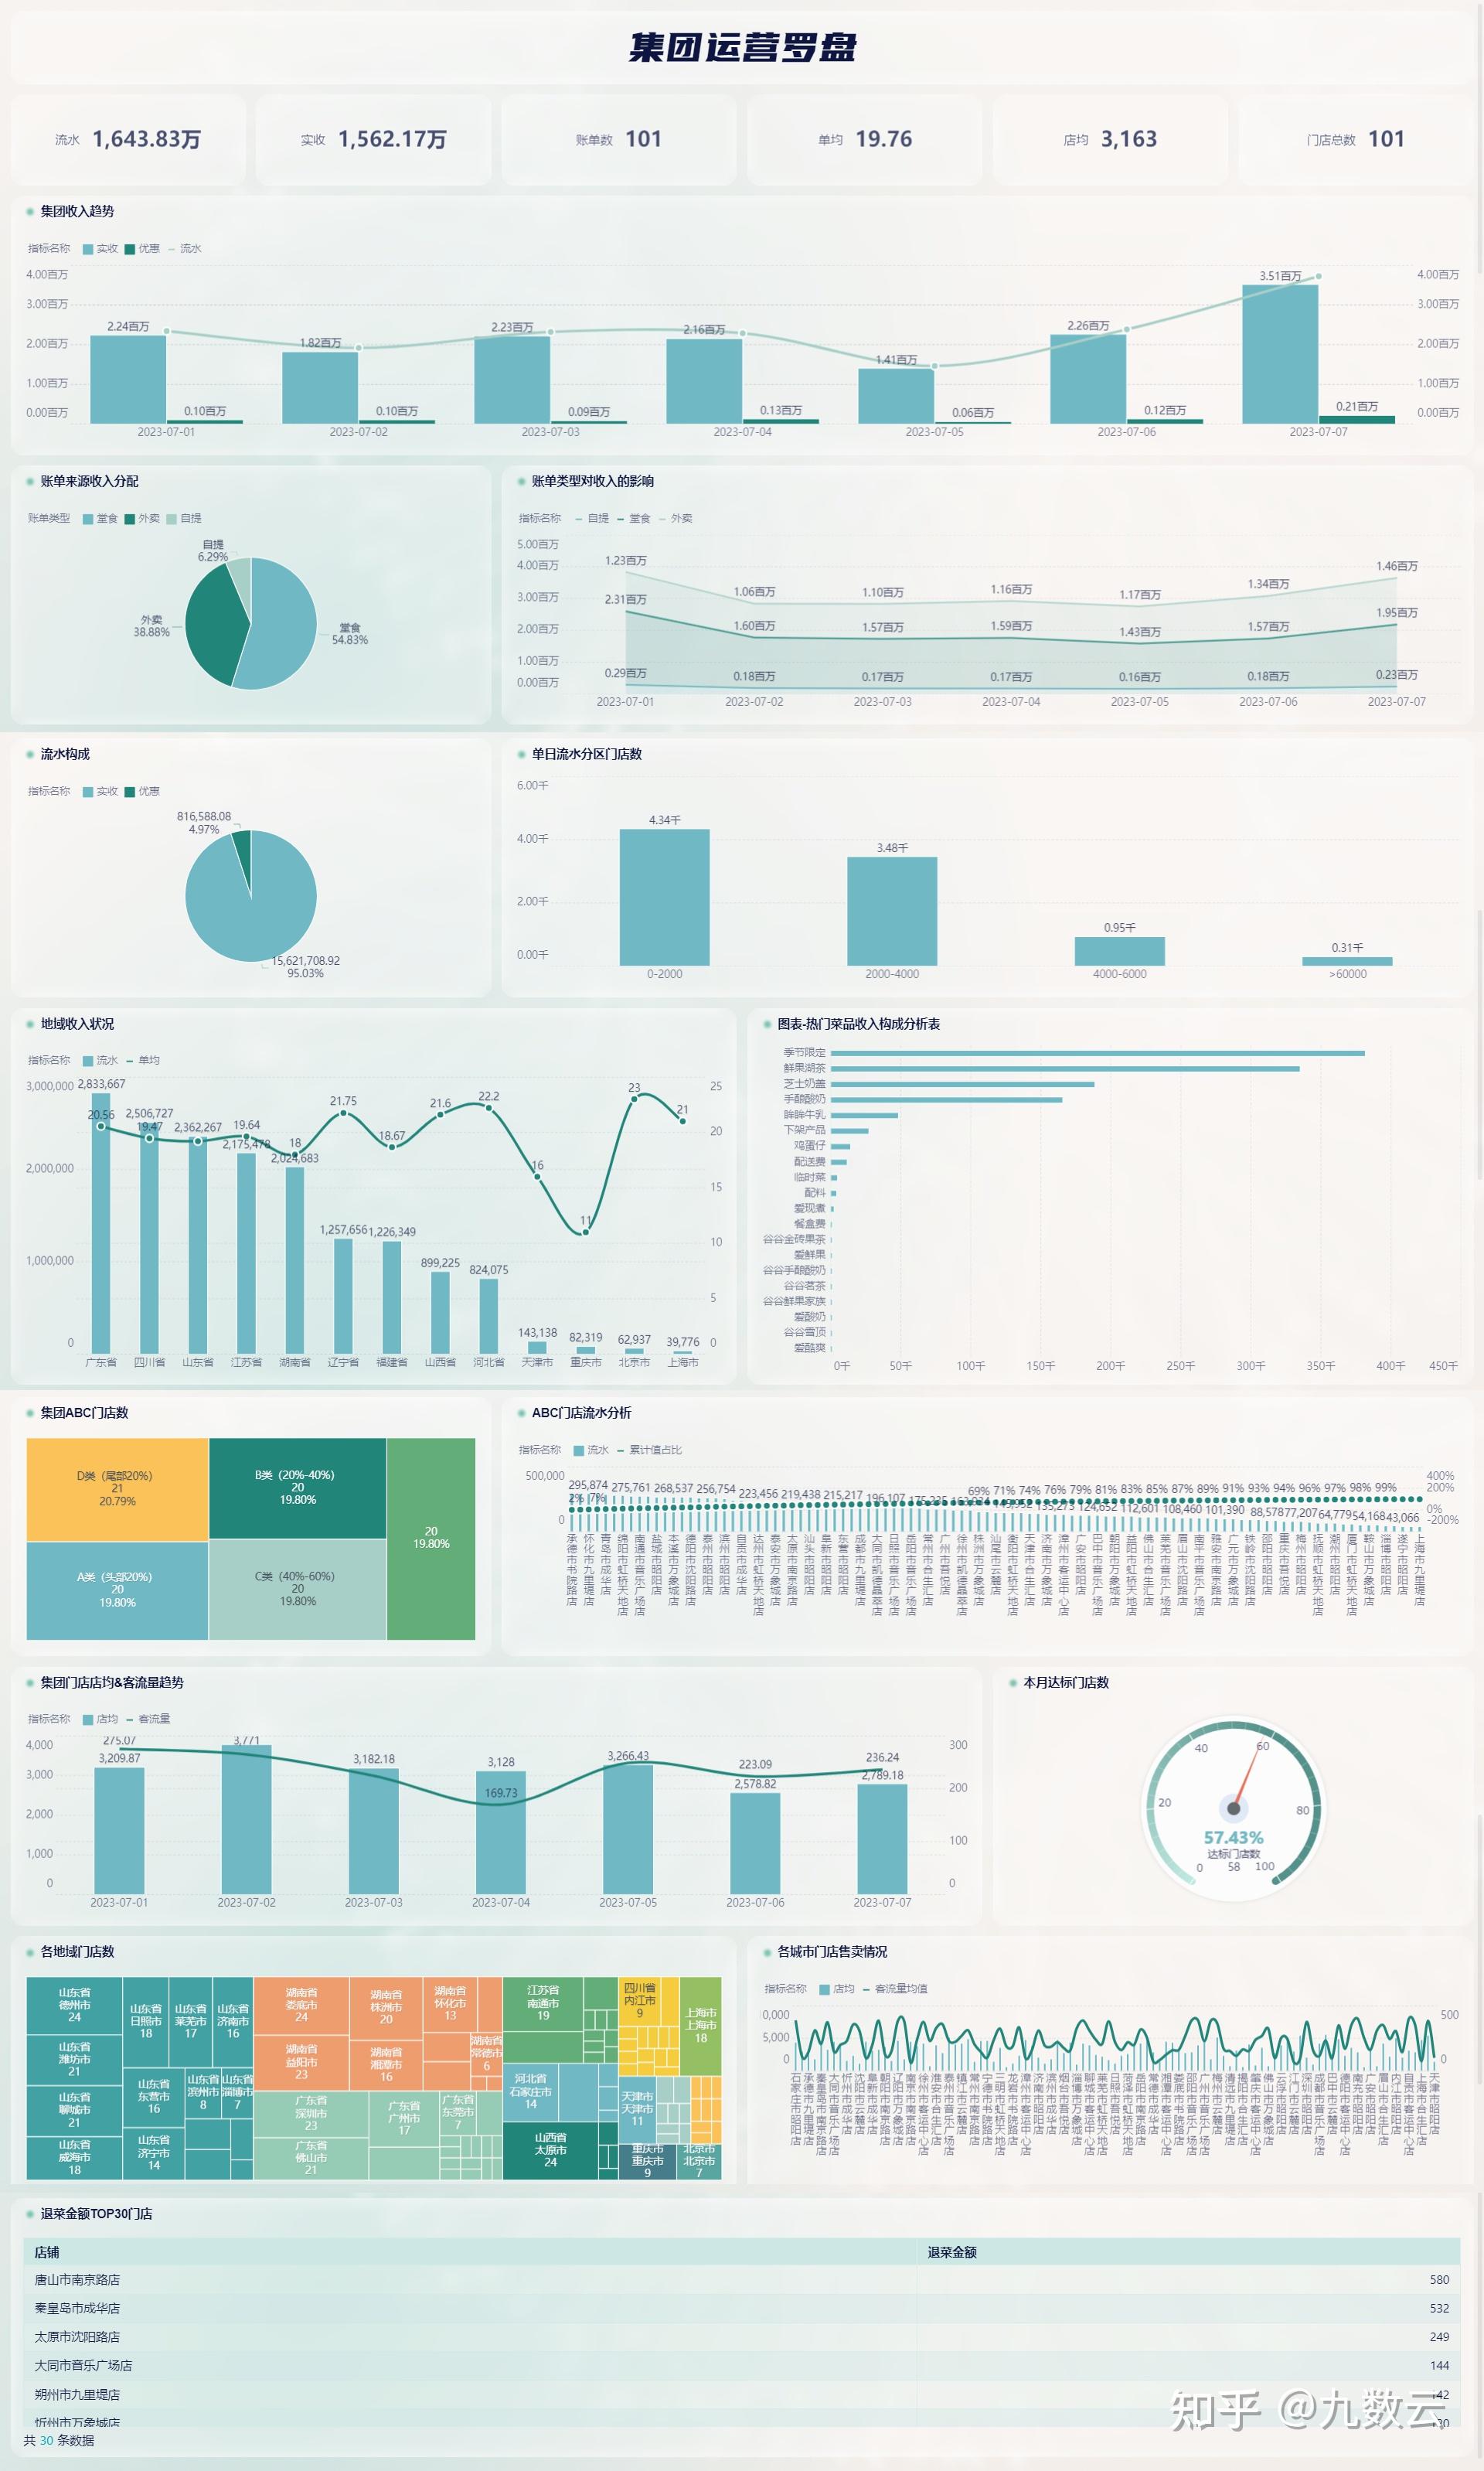
- 可视化监控:通过BI看板实时展示关键指标(如良品率、OEE、库存周转率),让管理层一目了然。
- 智能预警与根因推荐:利用规则引擎和AI模型,自动触发警报并推荐处理方案。
- 持续优化:将分析结果反馈至工艺设计、生产计划和采购策略,形成PDCA循环。
四、实施建议与挑战
- 起步阶段:优先选择痛点明显的场景(如质量缺陷分析),快速见效以争取支持。
- 数据治理:确保数据准确性和一致性,建立数据标准与责任制度。
- 人才与工具:培养既懂业务又懂数据的复合型人才,引入合适的分析工具(如Python、R、Power BI)。
- 文化转型:鼓励基于数据的决策文化,避免凭经验“拍脑袋”。
工厂产品管理中的数据分析不是一次性的项目,而是持续演进的能力。通过系统化地采集数据、应用分析模型、闭环改进,工厂可以显著提升产品质量、降低成本和增强市场竞争力。随着人工智能和数字孪生技术的发展,数据分析将在产品全生命周期管理中发挥更大价值。